

Caso di studio sul trattamento delle acque reflue industriali con la tecnologia MBBR
Un impianto di trasformazione alimentare di medie-dimensioni si trovava ad affrontare ricorrenti violazioni della conformità3 o 4 volte al trimestre. Carichi di produzione fluttuantiha spinto i picchi di COD oltre i 1.200 mg/l, travolgendo il sistema a fanghi attivi esistente. Rigonfiamento dei fanghi, nitrificazione incoerente e$ 12,000+ in supplementi mensiliha chiarito: il nucleo del trattamento biologico necessitava di una riprogettazione fondamentale. Questo case study descrive in dettaglio come una soluzione basata su MBBR-ha rivoluzionato l'impiantoin meno di 90 giorni.
Panoramica del progetto
Con la rapida espansione dell’industria di trasformazione alimentare, i volumi di scarico delle acque reflue e i carichi inquinanti sono aumentati in modo significativo. Il cliente di questo progetto è un'impresa di produzione alimentare di dimensioni medio-e-grandi che ha riscontrato frequenti problemi di conformità a causa della qualità variabile degli affluenti e della capacità di trattamento insufficiente nel suo sistema esistente. L'impianto lavora verdure, salse e prodotti pronti-al{5}}consumo, generando acque reflue ricche di materia organica, solidi sospesi e azoto ammoniacale provenienti dal lavaggio delle materie prime, dalla scottatura e dalla pulizia delle attrezzature.
Per affrontare queste sfide, è stato progettato e implementato un sistema di trattamento biologico aggiornato basato sulla tecnologia MBBR (Moving Bed Biofilm Reactor). A differenza dei tradizionali processi a fanghi attivi che si basano interamente su microrganismi sospesi, MBBR introducemigliaia di vettori di biofilm-fluttuanti liberiche ospitano comunità batteriche specializzate. Questo approccio a doppia-sospensione offre una maggiore concentrazione di biomassa per unità di volume, una maggiore resistenza agli urti contro le variazioni di carico e prestazioni di nitrificazione più stabili anche quando le condizioni idrauliche cambiano bruscamente.
Dopo la messa in servizio, il sistema ha raggiunto una conformità coerente con gli standard di scarico riducendo al tempo stesso sia la produzione di fanghi che la complessità operativa. L'impianto ha eliminato tutti i sovrapprezzi relativi agli effluenti-e ha acquisito la capacità di accettare un volume di produzione aggiuntivo senza espandere l'impronta del trattamento.
Parametri di progettazione
Quantità d'acqua
Il progetto ha considerato pienamente le fluttuazioni della produzione e le future esigenze di espansione. Un fattore di picco di1.8è stato adottato per far fronte ai picchi di produzione stagionali durante i periodi di raccolta, quando la produttività può quasi raddoppiare in un singolo turno.
| Parametro | Valore |
| Capacità di progettazione | 1,200 m³/d |
| Fattore di picco | 1.8 |
| Modalità operativa | Continuo (24 ore) |
Qualità dell'acqua influente
Le acque reflue provengono principalmente dal lavaggio, dalla lavorazione e dalla pulizia delle attrezzature delle materie prime. Contiene alte concentrazioni di materia organica e solidi sospesi, con valori COD tipicamente compresi traDa 800 a 1.200 mg/l. Il rapporto BOD/COD di circa 0,5 indicabuona biodegradabilità, rendendolo particolarmente-adatto al trattamento biologico.
| Parametro | Valore |
| MERLUZZO | 800 - 1,200 mg/l |
| CORPO | 400 - 600 mg/l |
| SS | 300mg/l |
| NH₃-N | 40mg/l |
| pH | 6.5 - 8.5 |
Norma di scarico
L'effluente trattato deve soddisfare gli standard locali sugli scarichi ambientali. Questi limiti sono paragonabili aClasse 1A del GB 18918-2002 cinesee allinearsi alle normative tipiche sugli effluenti dell’industria alimentare nei mercati del Sud-Est asiatico e del Medio Oriente.
| Parametro | Limite |
| MERLUZZO | <100 mg/L |
| CORPO | <30 mg/L |
| SS | <70 mg/L |
| NH₃-N | <15 mg/L |
Flusso del processo e spiegazione tecnica
Treno di cure
L'intero processo di trattamento segue una progressione logica dal pretrattamento fisico alla degradazione biologica e alla chiarificazione finale:
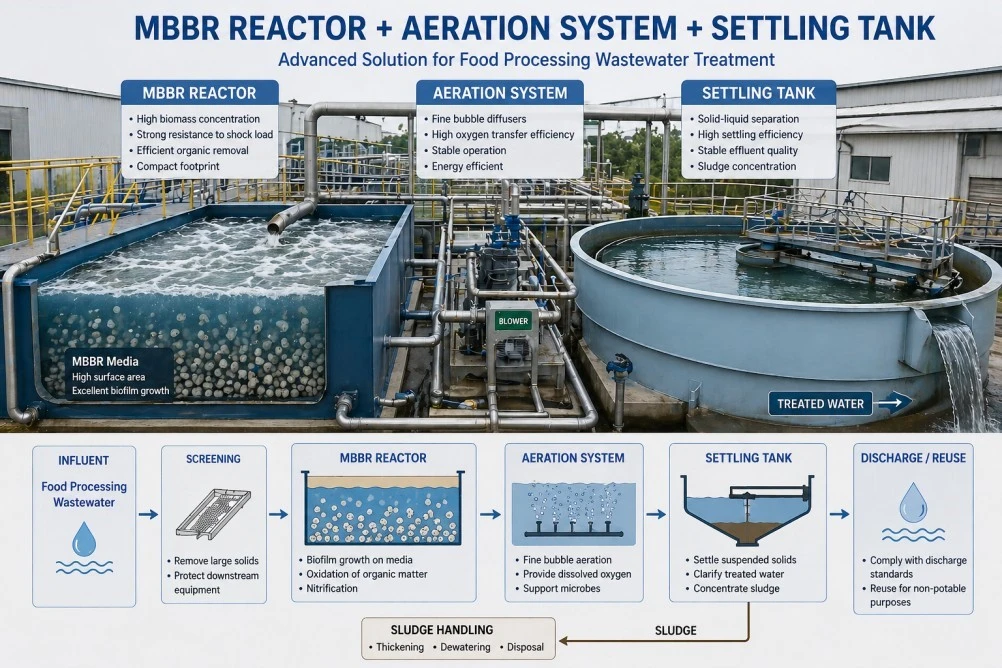
Screening → Equalizzazione → Reattore MBBR → Chiarificatore secondario → Disinfezione
Dopo che i solidi grossolani e i detriti sono stati rimossi mediante grigliatura meccanica, le acque reflue entrano in una vasca di equalizzazione progettata con atempo di ritenzione idraulica (HRT) di 8 ore. Questa capacità tampone è essenziale per gli impianti di trasformazione alimentare, dove i programmi di produzione determinano modelli di scarico altamente variabili. Il serbatoio di equalizzazione attenua sia i picchi di portata che le oscillazioni di concentrazione, garantendo un'alimentazione coerente allo stadio biologico a valle.
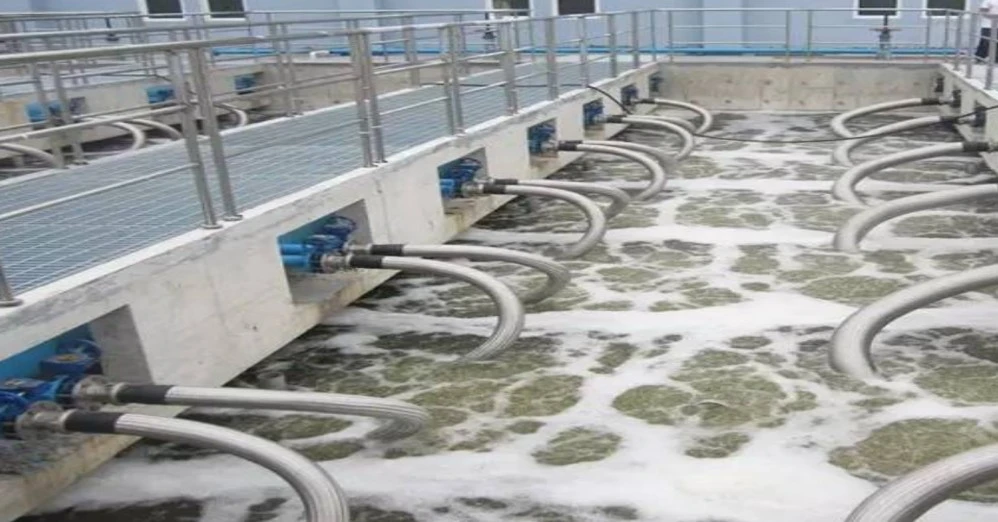
Dal serbatoio di equalizzazione, le acque reflue vengono pompate nel reattore MBBR, che funge da unità di trattamento principale. All'interno del reattore,migliaia di trasportatori di biofilm sospesisi muovono continuamente attraverso la colonna d'acqua sotto l'agitazione di un sistema di aerazione a bolle-fine. I microrganismi colonizzano le superfici interne protette di questi trasportatori, formando uno strato di biofilm denso e metabolicamente attivo. Poiché i batteri sono ancorati ai trasportatori anziché fluttuare liberamente, il sistema raggiunge una concentrazione di biomassa2-3 volte superiorerispetto ad una vasca a fanghi attivi convenzionale dello stesso volume.
Questa architettura ibrida offre numerosi vantaggi importanti che affrontano direttamente le sfide operative dell'industria alimentare:
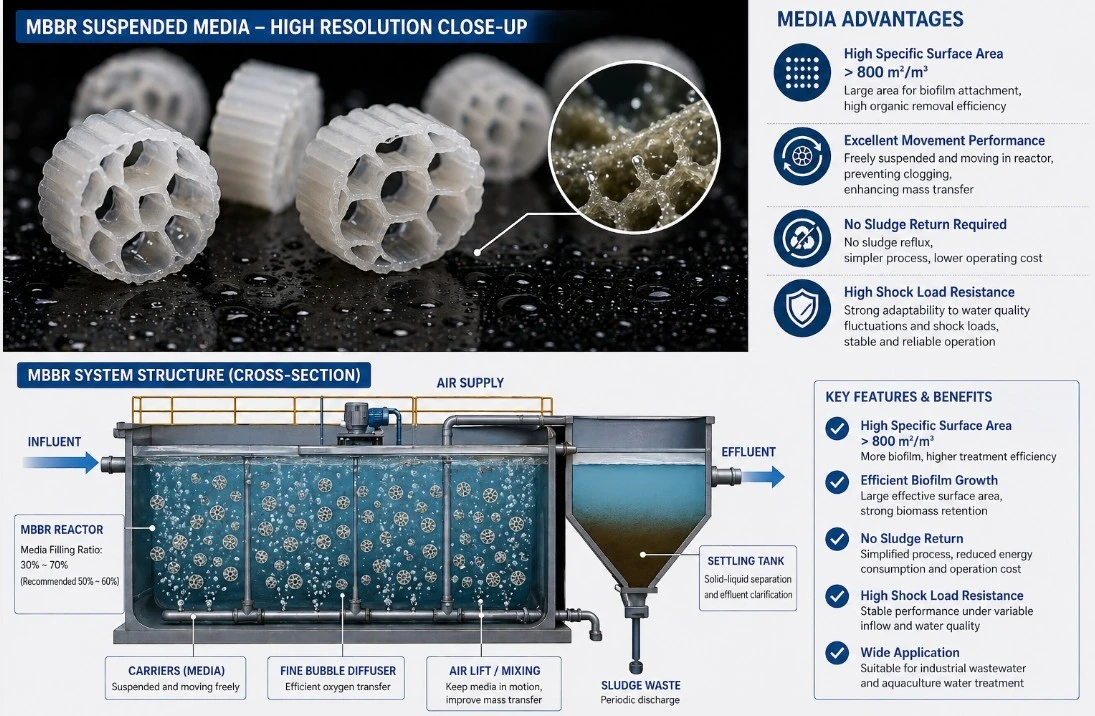
Maggiore densità microbica per unità di volume.Con una superficie specifica superiore a 800 m²/m³ per metro cubo di mezzo di trasporto, ciascun reattore può ospitare una biomassa sostanzialmente più attiva rispetto a un sistema di crescita sospesa-di dimensioni equivalenti. Ciò si traduce in un ingombro ridotto o in una maggiore capacità di trattamento all'interno dello stesso serbatoio.
Nitrificazione e degradazione organica simultanee.La struttura a strati del biofilm crea zone aerobiche sulla superficie esterna e micro-zone anossiche più in profondità all'interno. Questa stratificazione consente ai batteri nitrificanti (che ossidano l'ammoniaca in nitrato) e ai batteri eterotrofi (che consumano carbonio organico) di coesistere sullo stesso vettore. Di conseguenza, la rimozione del COD e l’ossidazione dell’ammoniaca procedono in parallelo anziché richiedere fasi separate del serbatoio.
Forte resistenza ai carichi d'urto idraulici e organici.I batteri della crescita-attaccati sono molto meno suscettibili al dilavamento rispetto ai fiocchi sospesi. Quando un improvviso aumento del flusso o della concentrazione di COD colpisce il reattore, il biofilm rimane intatto sui trasportatori e riprende la piena attività una volta che le condizioni si normalizzano. Questa resilienza-incorporata è fondamentale per gli impianti di trasformazione alimentare in cui i picchi di produzione e i cicli di pulizia creano fluttuazioni di carico giornaliere.
Metriche chiave e prestazioni
Indicatori economici
Il progetto è stato consegnato con un investimento complessivo di$180,000, pari a circa 150 dollari per metro cubo di capacità installata. Ciò si confronta favorevolmente con gli impianti convenzionali a fanghi attivi nella stessa regione, che in genere vanno da $ 200 a $ 280 per m³ per obiettivi di trattamento comparabili. I costi operativi si sono attestati a$ 0,35 al metro cubodi acqua trattata, grazie principalmente all’energia di aerazione e al consumo minimo di prodotti chimici.
| Articolo | Valore |
| Investimento totale | $180,000 |
| Costo al mc | $150/m³ |
| Costo operativo | $0.35/m³ |
| Orma | 30% più piccolo dei sistemi convenzionali |
Prestazioni del trattamento
Una volta stabilito un funzionamento stabile, la qualità dell'effluente ha costantemente soddisfatto o superato tutti i limiti di scarico. I seguenti dati rappresentano i valori medi registrati durantesei mesi consecutivi di monitoraggiodopo la messa in servizio:
| Parametro | Effluente | Tasso di rimozione |
| MERLUZZO | 80mg/l | 90% |
| CORPO | 20mg/l | 95% |
| SS | 50mg/l | 83% |
| NH₃-N | 10mg/l | 75% |
Il sistema dimostra un'eccellente stabilità anche in condizioni di afflusso fluttuanti. Durante l'aTest di aumento della produzione di 72 oreladdove il carico di COD è raddoppiato temporaneamente, la qualità degli effluenti è rimasta entro i limiti consentiti con aumenti solo marginali delle concentrazioni residue di COD e BOD. Il recupero delle prestazioni basali è stato osservato entro 24 ore dal ritorno del carico a livelli normali, confermando la robustezza dell'architettura di trattamento basata sul biofilm-.
Punti salienti del progetto
Perché scegliere MBBR rispetto ai fanghi attivi convenzionali?
La decisione di adottare MBBR per questo aggiornamento dell'impianto è stata guidata da un chiaro confronto tra esigenze operative e capacità di processo. I sistemi convenzionali a fanghi attivi richiedonopompaggio continuo del ritorno dei fanghi, un'attenta gestione del rapporto cibo-a-microrganismi (F/M) e lo spreco periodico di fanghi per mantenere la concentrazione desiderata di solidi sospesi di liquori misti (MLSS). Questi circuiti di controllo aumentano il carico di lavoro dell'operatore e il consumo di energia. MBBR elimina completamente molti di questi vincoli:
| Caratteristica | Vantaggio MBBR |
| Ritorno dei fanghi | Non è richiesto alcun sistema di recupero dei fanghi |
| Rischio di accumulo di fanghi | Eliminato dal progetto di crescita-allegato |
| Ora di avvio- | Creazione di biofilm significativamente più rapida |
| Capacità di espansione | Aumentare il rapporto di riempimento per aggiungere capacità |
| Resistenza al carico d'urto | Il biofilm trattiene la biomassa durante i picchi |
Specifiche tecniche del trasportatore per biofilm
Le prestazioni di un sistema MBBR dipendono in modo critico dalla qualità e dalla progettazione del mezzo di trasporto del biofilm. Per questo progetto,-supporti in polietilene ad alta densità (HDPE) con asuperficie specifica superiore a 800 m²/m³sono stati selezionati. Ciò significa che ogni metro cubo di trasportatori stipati nel reattore fornisce la superficie equivalente di un campo da tennis per la colonizzazione batterica.
Specifiche chiave dei supporti multimediali utilizzati in questo progetto:
| Specifica | Valore |
| Superficie specifica | >800 m²/m³ |
| Rapporto di riempimento | 40% |
| Durata di servizio | >10 anni |
| Materiale | HDPE vergine (stabilizzato-UV) |
| Caratteristiche del progetto | Elevata resistenza agli urti, anti-intasamento |
ILRapporto di riempimento del 40%.è stato selezionato per bilanciare la capacità di trattamento con l’efficienza idraulica. Con questo caricamento, i trasportatori si muovono liberamente nel volume del reattore senza zone morte o cortocircuiti-, fornendo al contempo un'ampia superficie per un biofilm robusto. Uno schermo di ritenzione ben-progettato all'uscita del reattore previene la perdita di trasportatore consentendo al tempo stesso il passaggio dell'acqua trattata e dei solidi sospesi al chiarificatore secondario.
Conclusione
Questo progetto dimostra che la tecnologia MBBR è aaltamente efficiente e affidabilesoluzione per il trattamento delle acque reflue industriali, in particolare per le industrie con carichi fluttuanti e caratteristiche di alimentazione variabili. La combinazione della biologia della crescita-allegata con il design compatto del reattore consente agli operatori di ottenere una conformità costante senza la complessità operativa tipicamente associata alle tecnologie di trattamento avanzate.
ConRimozione del COD al 90%., Rimozione del BOD del 95%.e un costo operativo di soli 0,35 dollari per metro cubo, l'approccio MBBR offre forti vantaggi economici insieme a prestazioni affidabili. L'impronta ridotta del 30% rispetto ai fanghi attivi convenzionali libera terreno prezioso per altri usi e ilDurata di servizio di 10+ annigarantisce costi di sostituzione minimi nell'arco dell'orizzonte operativo dell'impianto.
MBBR è particolarmente indicato per:
Impianti di lavorazione alimentarecon fluttuazioni della produzione stagionali e giornaliere, dove la resilienza-al carico d'urto è essenziale per una conformità costante.
Industria chimica e farmaceuticaapplicazioni che richiedono un trattamento efficace di flussi di rifiuti organici complessi con profili di tossicità variabili.
Progetti di valorizzazione delle acque reflue comunalidove le infrastrutture esistenti devono essere adattate per una maggiore capacità o obiettivi più rigorosi di rimozione dei nutrienti senza espandere l’impronta fisica.
Hai bisogno di una soluzione MBBR affidabile per il tuo progetto di trattamento delle acque reflue?Esplora la nostra gamma completa di supporti per biofilm progettati per un'elevata area superficiale, una lunga durata e prestazioni idrauliche costanti.